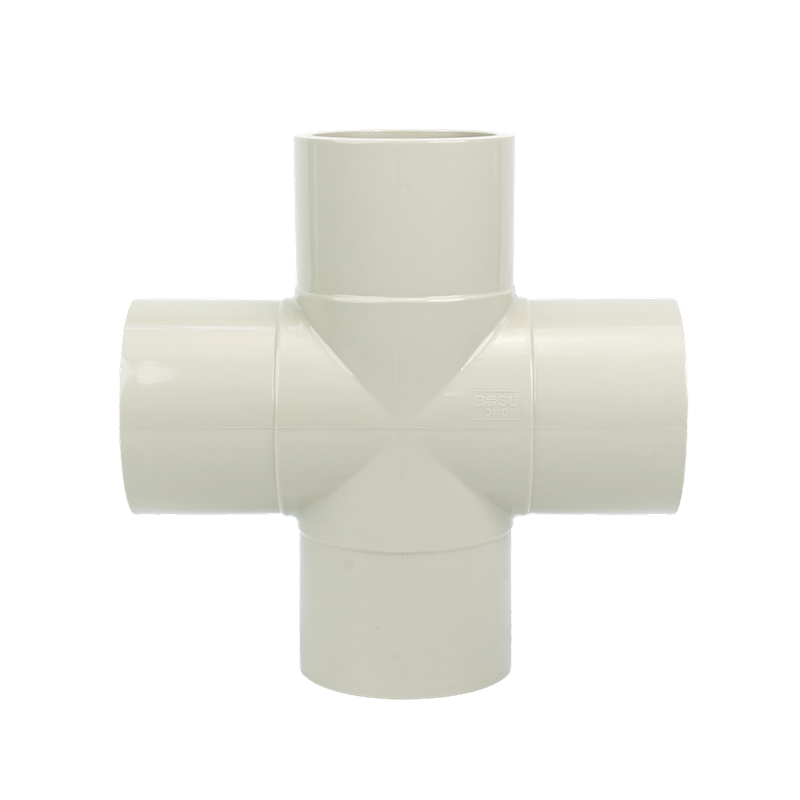
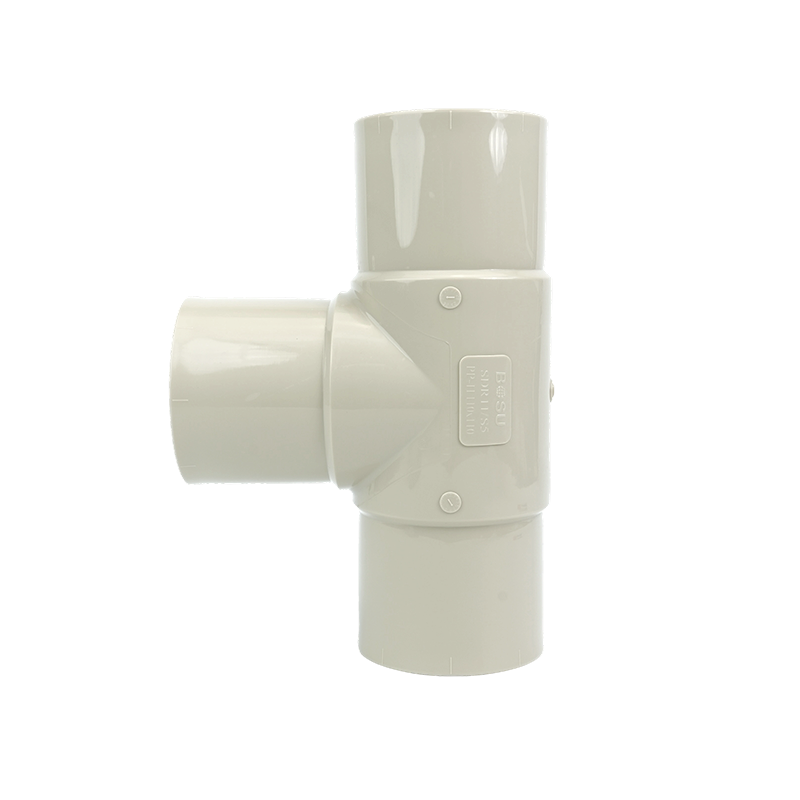
β-PPH Equal Tee Krátke kovanie na tupo
1. Vynikajúca konštrukcia a výrazne vysoká rázová húževnatosť. 2. Nízka hm...
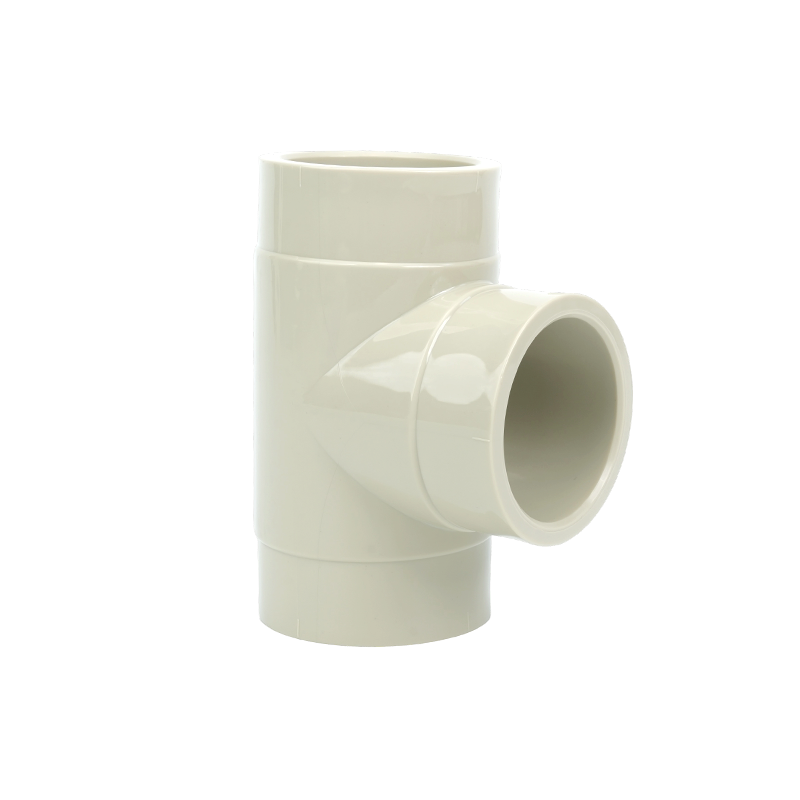
1. Vynikajúca konštrukcia a výrazne vysoká rázová húževnatosť. 2. Nízka hm...
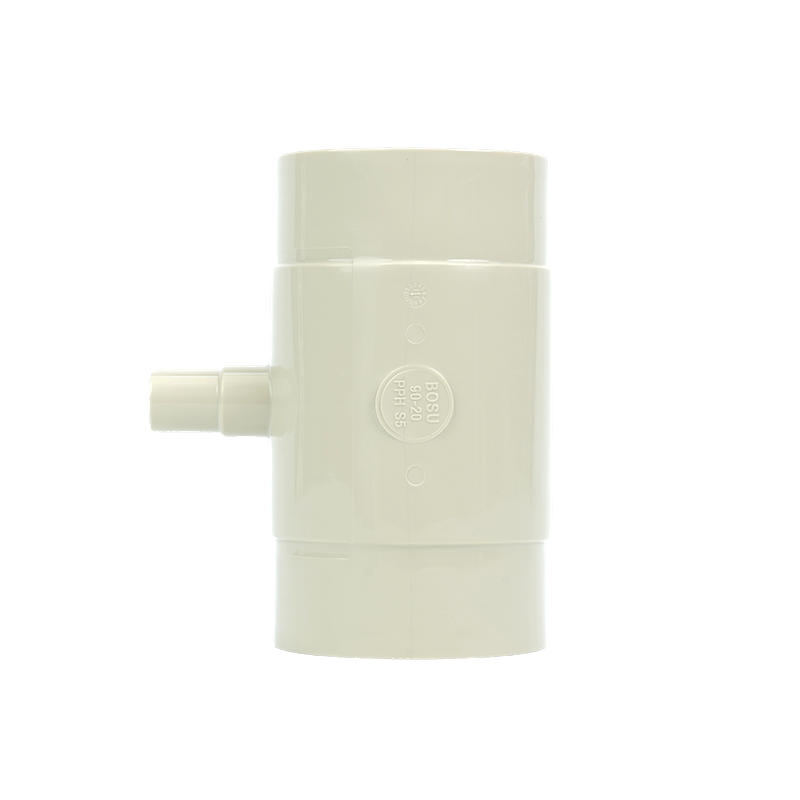
1. Táto tvarovka sa používa na predĺženie potrubia. Spomedzi troch portov sú ...
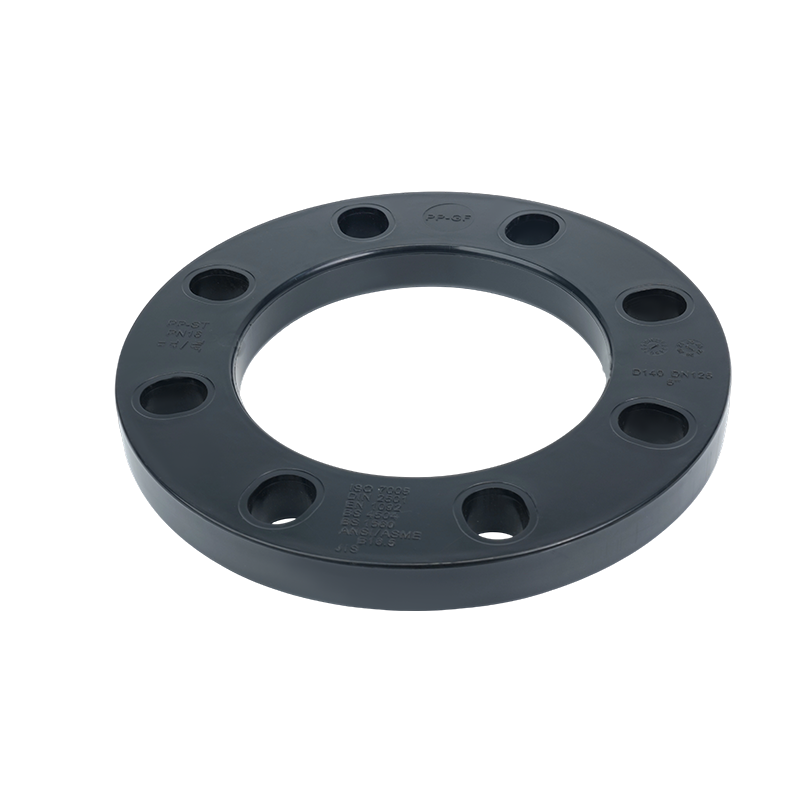
1.Je odolný voči deformácii, vďaka čomu je vhodný pre potrubia s výraznými...
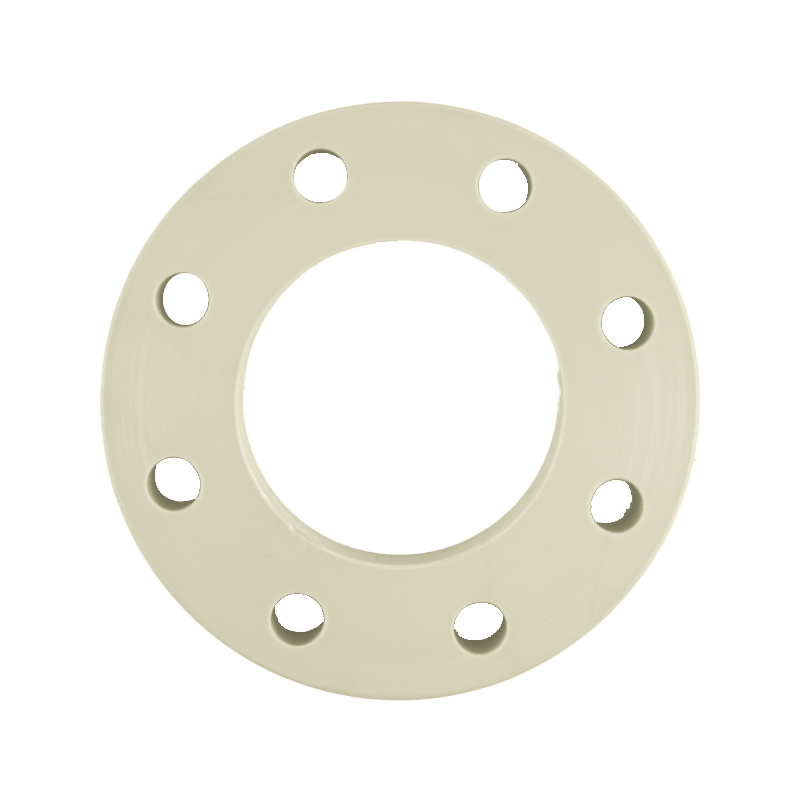
Tento produkt je použiteľný v potrubných systémoch pracujúcich pri nízkom tla...
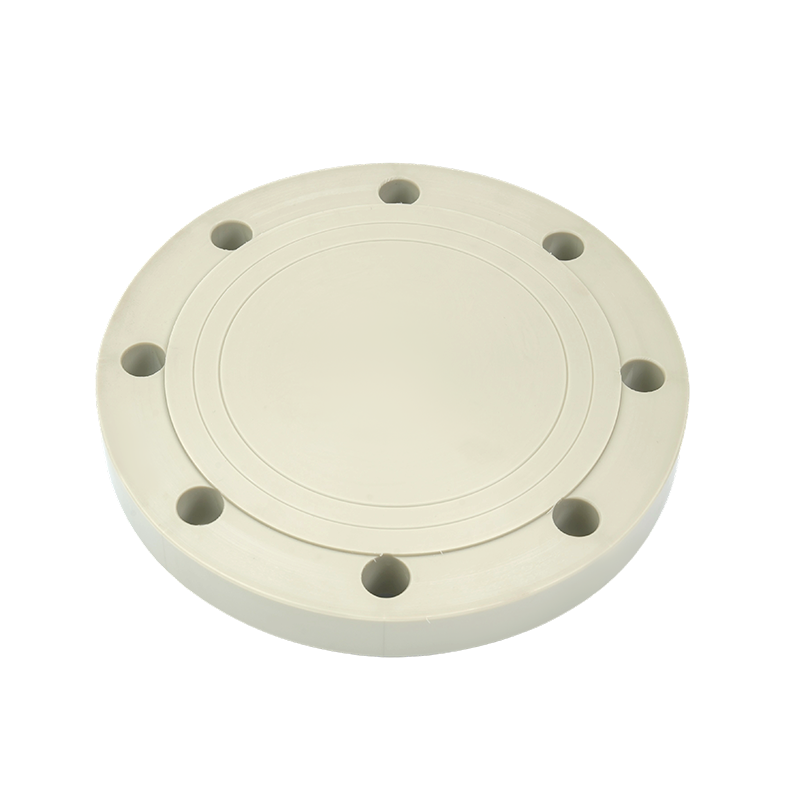
1.Funguje ako koncový tesniaci prvok, trvalo privarený k potrubiu na izoláciu...
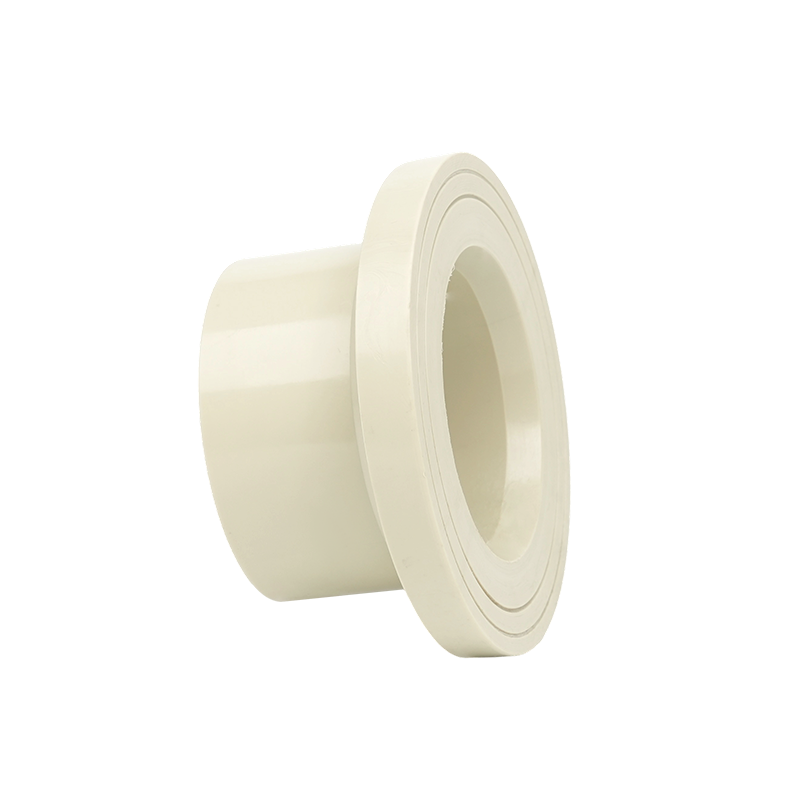
Jeho primárnym účelom je prepojiť úseky potrubia. Špecifikácie produktu:...
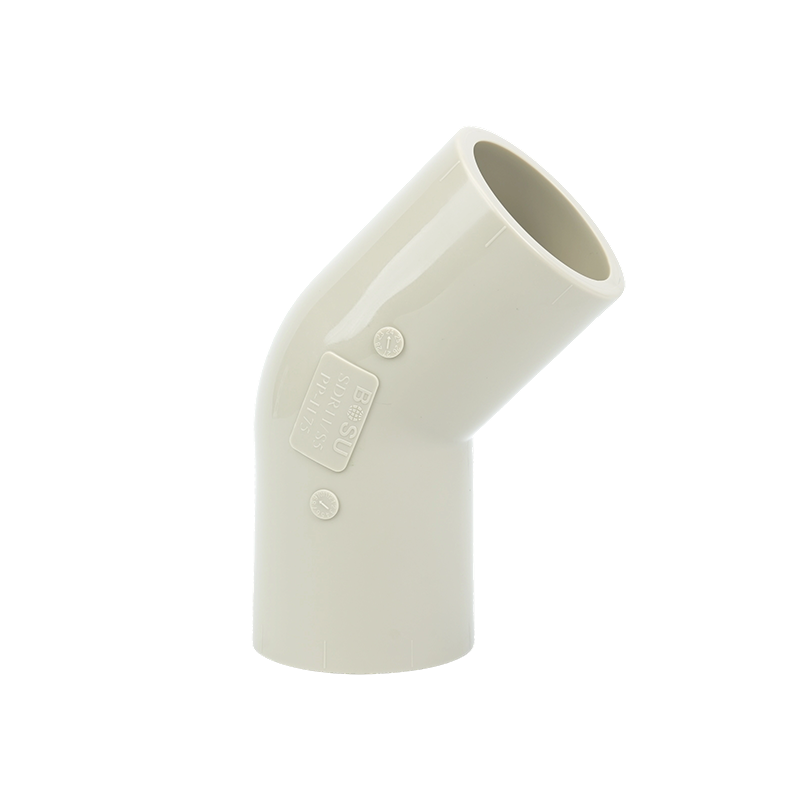
1. Stres je dokonale rozptýlený a tok je hladší. 2. Vďaka špeciálnemu diza...
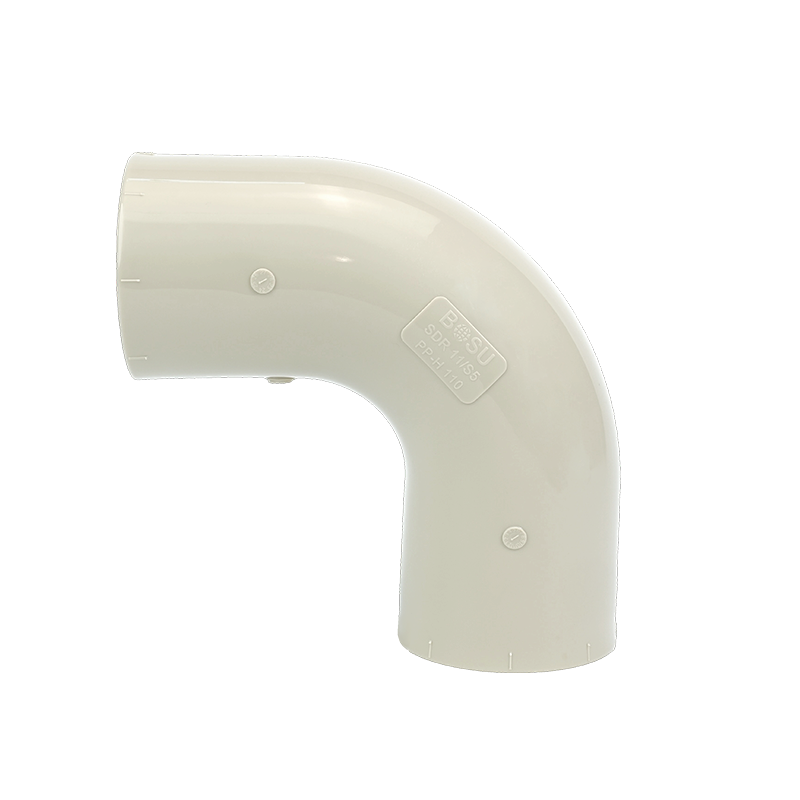
1. Akcia vodného rázu je znížená, s väčším prietokom, väčším tlakom a rýchlej...
1. It features an elongated, streamlined profile with smooth internal and ext...
Odstávková čata v chemickom závode mala pred opätovným spustením jednu prácu: vymeniť netesné tesnenie na ventile dvanásť metrov vo vnútri plne zváraného potrubia PPH. Rezanie potrubia znamenalo novú cievku, nový zvar, čakanie na chladenie a druhú tlakovú skúšku, štyri hodiny navyše podľa plánu a nikto nemal nazv...
Zobraziť viacNákup plastového guľového ventilu otázkou „predávate ich?“ je to, ako projekty nakoniec platia dvakrát. To, čo v skutočnosti rozhoduje o tom, či plastový guľový ventil beží potichu päť rokov alebo zlyhá počas prvého obdobia, je materiál telesa, elastomér tesnenia a spôsob spojenia telesa ventilu s potrubím – nie ...
Zobraziť viacDvaja montéri, jedna cievka po 2 v PVDF rúre a prepravka prírubových adaptérov DN 50. Všetko prichádza podľa plánu a nič nepasuje: rúra meria na vonkajšej strane 60,3 mm, zatiaľ čo adaptér je opracovaný pre vonkajší priemer 50 mm. Ani jedno označenie nie je nesprávne. Časti jednoducho patria do dvoch systémov rôz...
Zobraziť viac
Špecifikácie produktu: DN15 (D20), DN20 (D25), DN25 (D32), DN32 (D40), DN40 (...
Zobraziť viac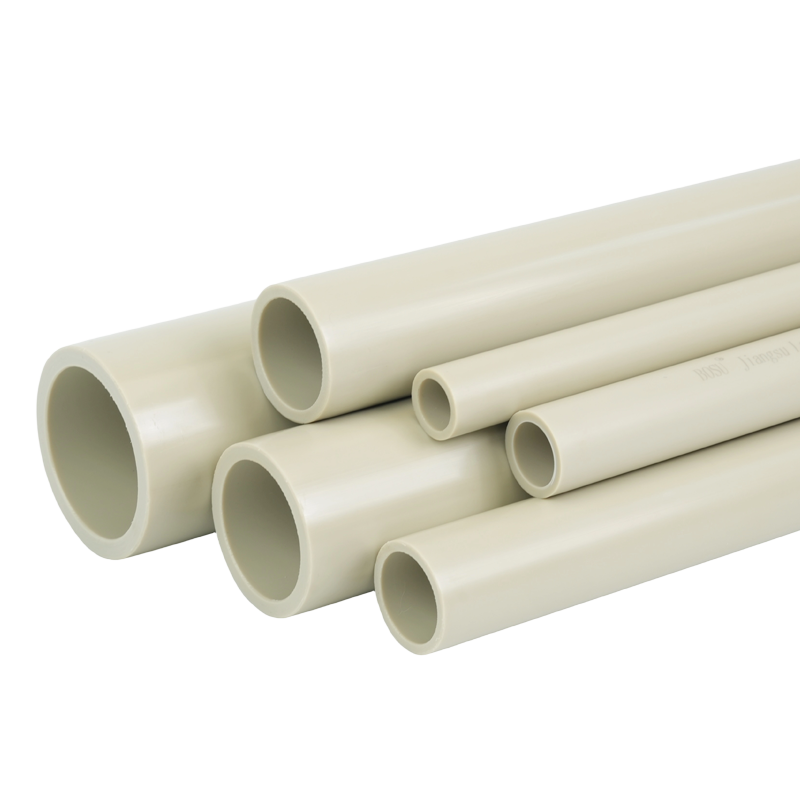
Špecifikácia produktu: DN15 (D20), DN20 (D25), DN25 (D32), DN32 (D40), DN40 (...
Zobraziť viac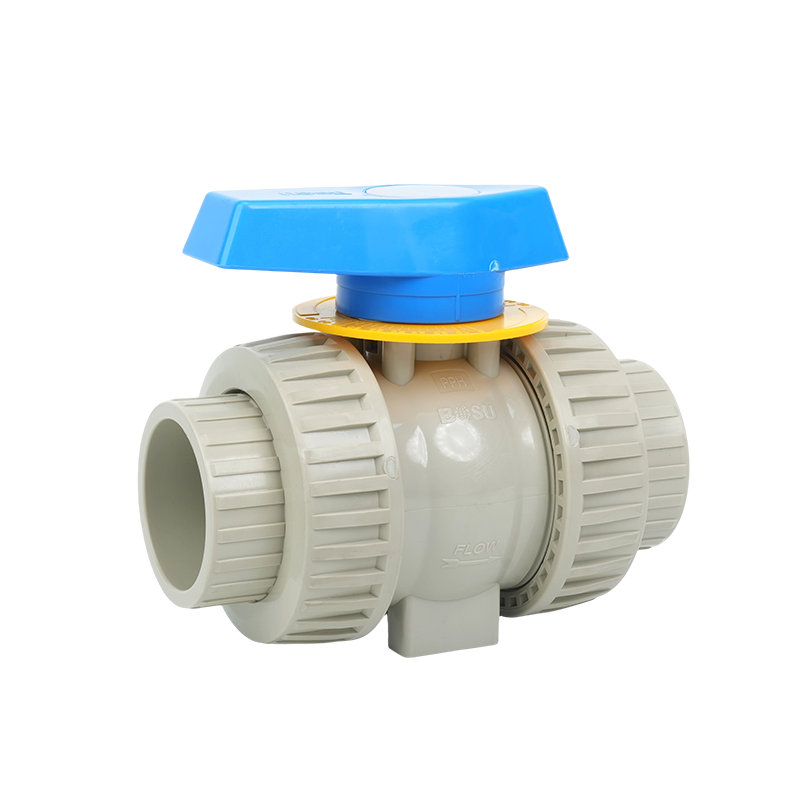
1. Vlastnosti produktu: Funkcia personalizovanej indikácie rukoväte, nainštal...
Zobraziť viac
1. Vynikajúca konštrukcia a výrazne vysoká rázová húževnatosť. 2. Nízka hm...
Zobraziť viac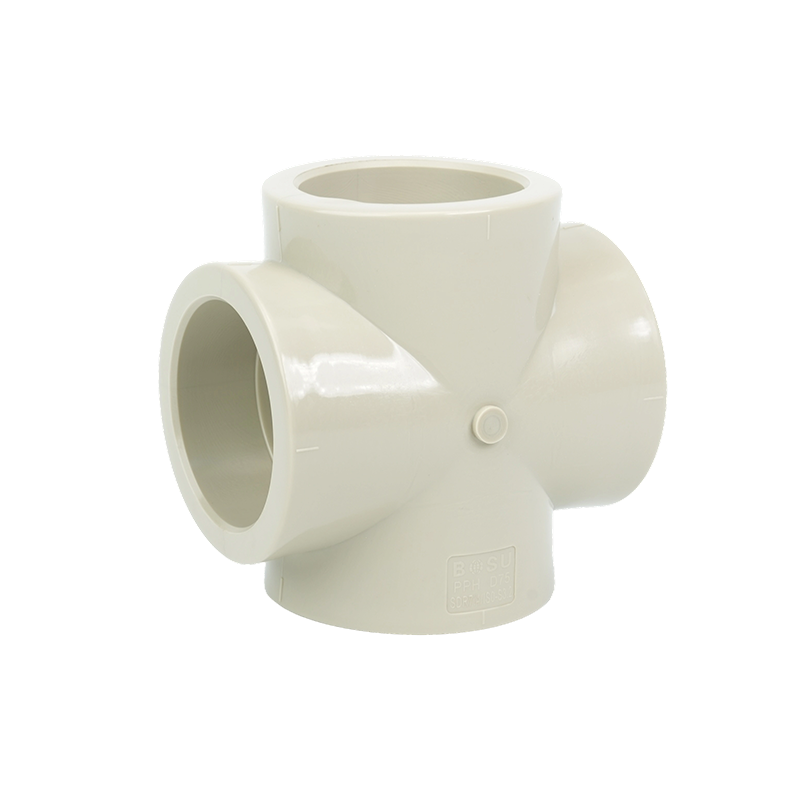
1. Používa sa na spojenie štyroch kolmo sa pretínajúcich rúrok rovnakého prie...
Zobraziť viacAké sú kľúčové body procesov inštalácie a zvárania Armatúry β-PPH ?
1. Čistenie povrchu a kvalita rezu
Pred inštaláciou je potrebné dôkladne odstrániť olej, prach a hrdzu z povrchov rúr a tvaroviek, aby sa zabezpečil čistý kontaktný povrch.
Konce rúr musia byť rezané priamo pomocou špecializovaného rezacieho nástroja, aby sa zabezpečila kolmá čelná plocha bez otrepov pre optimálnu pevnosť vzájomného spojenia.
2. Výber vhodnej metódy pripojenia
Pre β-PPH materiály možno použiť dva spôsoby: zváranie za horúca (elektrofúzia) alebo lepenie. Zváranie za horúca je najbežnejšie používaný proces, ktorým sa dosahuje tesné a spoľahlivé spojenie.
3. Kľúčové parametre procesu zvárania
Teplota ohrevu: Všeobecne regulovaná medzi 210 ℃ a 230 ℃, aby sa zabezpečilo úplné zmäkčenie materiálu bez tepelnej degradácie.
Doba udržiavania tlaku: Po zahriatí udržujte tlak 8–12 sekúnd, aby sa tavenina úplne naplnila a vytvorila jednotný zvar.
Chladenie: Nechajte po zváraní prirodzene vychladnúť aspoň 30 sekúnd, aby ste sa vyhli rýchlemu ochladeniu, ktoré by mohlo spôsobiť vnútorné napätie.
4. Kontrola kvality a opatrenia na zabránenie úniku
Po zváraní vykonajte test vzduchotesnosti (ako je detekcia netesnosti héliom alebo hydrostatický test), aby ste sa uistili, že pred uvedením potrubia do prevádzky nedochádza k úniku.
Skontrolujte zvar, či neobsahuje bubliny, praskliny alebo neúplné spojenie; v prípade potreby znovu zvarte.
Ako vybrať špecifikácie armatúr β-PPH na základe typu média, pracovného tlaku a teploty?
1. Korozívnosť médií
Pre korozívne médiá, ako sú silné kyseliny a zásady, by sa mali použiť hrubšie nástenné armatúry alebo korózii odolné β-PPH modifikované materiály, aby odolali chemickému napadnutiu.
Pre neutrálne alebo slabo korozívne médiá (ako je čistá voda a para) je možné použiť armatúry so štandardnou hrúbkou steny.
2. Prispôsobenie pracovného tlaku a teploty
Rozsah dlhodobej pracovnej teploty rúr β-PPH je -20 ℃ až 100 ℃ a krátkodobá maximálna teplota odolnosti je 110 ℃. Zvýšená teplota výrazne znižuje odolnosť proti tlaku; maximálny pracovný tlak (MOP) pri 60 ℃ je približne 50 % menovitého tlaku. Pri výbere potrubnej tvarovky by sa mal zvážiť návrhový tlak (zvyčajne 1,25-násobok najvyššieho pracovného tlaku) spolu s teplotným korekčným faktorom, aby sa zabezpečilo, že tvarovka neprekročí limit odolnosti materiálu voči tlaku v skutočných prevádzkových podmienkach.
3. Hrúbka steny a nominálna veľkosť
Vyberte vhodný nominálny priemer (DN) a hrúbku steny (PN) na základe viskozity, prietoku a systémového poklesu tlaku média.
Pre vysokotlakové a nízkoteplotné prostredia sa odporúčajú PN16 a vyššie s hrubšími stenami; pri normálnej teplote a tlaku postačuje PN10–PN12.
4. Vplyv spôsobu inštalácie na výber
Tavné zváranie má relatívne uvoľnené požiadavky na hrúbku steny potrubia, ale musí sa zabezpečiť kvalita zvárania; prírubové spoje majú vyššie požiadavky na hrúbku steny potrubia a vyžadujú zhodu s vhodnou hrúbkou príruby a špecifikáciami skrutiek.
Produkty
Informácie o spoločnosti
Adresa: č. 55 Haichuan Road, High-Tech zóna, Dongtai City, provincia Jiangsu, Čína
Mobil: +86 137 7009 5258
Telefón: +86-515-85479999
E-mail: [email protected]
Radi by sme počuli váš názor!